

Najnovejši izdelki


Kontaktiraj nas
- Četrto nadstropje, cona - A3, letalsko poslovno območje, Dongli distrikt, Tianjin, Kitajska.
- >prodajalec@coilwinding
MachinaCina.com - +8613072088960


Stroj za navijanje ploščate žice
Model: GWY-470
premer navitja: Standardno: premer žice manj kot ali enak 30 mm², razmerje med širino-in-debelino manj kot ali enako 15-krat. Žica ima največjo širino 15 mm in največjo debelino 2,5 mm.
največja višina tuljave: 150 milimetrov
proizvodna učinkovitost: 0~55pcs/min (±)
Opis
GWY-470 Polavtomatski stroj za navijanje ploščate žice z okroglimi luknjami

Predstavitev funkcij stroja
princip delovanja:
1. Z uporabo računalniško-nadzorovanega servo pogona lahko ta sistem izdela različne navpične{2}}navite tuljave z debelinami od 0,2 mm do 6,0 mm in širinami od 1,0 mm do 10 mm (s presekom žice- do 30 mm²).
2. Za mehansko odpravljanje napak pri izdelkih z različnimi specifikacijami je treba zamenjati samo kalup.
3. Več-delovanje, ki omogoča samodejno oblikovanje navpičnih navitij na stroju
4. Sistem lahko shrani in pridobi strojne parametre za izdelke različnih specifikacij, s čimer zadovolji potrebe strank po avtomatizirani proizvodnji, izboljšanju učinkovitosti in zagotavljanju kakovosti.
Ključne tehnične specifikacije:
|
premer navitja |
Standard: premer žice manjši ali enak 30 mm², razmerje med širino in debelino manjše ali enako 15-krat Žica ima največjo širino 15 mm in največjo debelino 2,5 mm. |
|
največja višina tuljave |
150 milimetrov |
|
grem |
7 kW transformator s tri-faznim vhodom 380 V in izhodom 220 V |
|
delovni zračni tlak |
0,4-0,8mpa/cm |
|
metoda napajalne linije |
Umetna ekstrakcija |
|
največje število navitij |
100T (levo in desno vrtenje) |
|
oblika izdelka |
A〔Tap〕, E2〔Tap〕, D〔Tap〕, K〔Tap〕, eno-plast, več-slojna neprekinjena notranja krožna tuljava |
|
učinkovitost proizvodnje |
0~55 kosov/min |
|
Dimenzije (dolžina*širina*višina) |
Približno 1250*850*1650 mm dimenzij, teža okoli 800 kg. |
3. Izdelava slogov: ravna črta okrogle luknje za navijanje

1. Navodila za nadzorno ploščo
1.1 Opis tipkovnice in tipk

 ~

Tipka za preklop osi
Ko je os izklopljena, ustrezne osi ročnega kolesa ni mogoče izbrati. LED na tej tipki zasveti, kar pomeni, da je os izklopljena.


Program se je začel, testni gumb
Program zažene ključ, med njimi pa lahko neposredno preklapljate.
Start: Stroj je v neprekinjenem načinu obdelave.
Testni način: Naprava je v testnem načinu. V tem stanju lahko uporabite preskusni gumb in ročno kolo.
Opomba: lučka LED v zgornjem levem kotu gumba označuje, da se program izvaja v tem načinu.

Gumb za zaustavitev programa
Ko ste v stanju "Start", pritisnite ta gumb, da ustavite stroj, ko zaključi trenutno proizvodnjo vzmeti.
V drugih državah bo pritisk na ta gumb zaustavil stroj.

Pritisnite to tipko, da se v vsakem primeru vrnete na stran [Programiranje].


Na strani [Programiranje] se pomaknite do prikaznih programov; na strani [Datoteka] se pomaknite do prikaza datotek.

Pritisnite to tipko na strani [Programiranje], da premaknete kazalec na vrh zaslona, kjer lahko nastavite hitrost, sondo in izhod.

Osi Y/Z/A/B/C se pri nastavljeni hitrosti ponastavijo na nič. Če se ponastavitev ne zaključi v 25 sekundah po začetku, bo sistem prikazal napako 'Reset Timeout'. Ta gumb je na voljo v stanju 'Stop', 'Test' ali 'Handheel'.

Počisti vse predhodno ustvarjene informacije o prikazu opozoril.

cilindrično stikalo
Pritisnite ta gumb, da omogočite/onemogočite funkcijo testiranja cilindra, ko je vklopljeno ročno kolo ali omejevalnik. Ko je omogočen test cilindra, s pritiskom na številske tipke 1-8 aktivirate/deaktivirate ustrezni valj. Držanje številskih tipk aktivira/deaktivira valj pri frekvenci 2Hz.
LED lučka na ključu označuje, da je test cilindra v odprtem stanju.


手轮相关按钮,对于扭簧机,"A轴"无效.
Pri strojih s torzijsko vzmetjo je gumb 'A-os' neveljaven za kontrole,-povezane z ročnim kolesom.
Gumb 'Handwheel' aktivira ali deaktivira funkcijo ročnega kolesa, pri čemer ustrezna LED lučka kaže, da je ročno kolo odprto.
 Gumbi A/B/C/X/Y/Z: Ko je ročno kolo vklopljeno, izberite ustrezno os, pri čemer je aktivna samo ena os. Ko je os izklopljena, izbrane osi ni mogoče izbrati. Ustrezna lučka LED bo zasvetila, kar pomeni, da je izbrana os.
"倍率"按钮:手轮模式处于高速或低速状态,对应的LED灯亮表明处于高速状态.
 The
 "
 Gear
 Gumb "Ratio": Ko je ročno kolo nastavljeno na visoko ali nizko hitrost, zasveti ustrezna lučka LED, ki označuje visoko hitrost.
Ukazni gumb, ki se uporablja pri pisanju programov.
 Skok
 navodilo
 , navodilo zanke, navodilo zakasnitve in navodilo za konec se uporabljajo pri programiranju.
Gumb za urejanje programa
Brisanje: Na strani [Programiranje] izbrišite vrstico na kazalcu.
"清空":在【编程】页,常按此键2秒以上,则删除全部程序.
Počisti: Na strani [Programiranje] držite to tipko več kot 2 sekundi, da izbrišete vse programe.
 Vstavi: Na strani [Programiranje] vstavite prazno vrstico kode na položaj kazalca.
在【文件】页,按该键,读出选中的程序.此功能只在原程序未运行的情况下有效,否则系统提示"运行中,禁止操作".
 Na strani Datoteka pritisnite to tipko, da preberete izbrani program. Ta funkcija je na voljo samo, ko se izvirni program ne izvaja. V nasprotnem primeru bo sistem prikazal "Izvaja se, operacije niso dovoljene."
在【编程】或【文件】页,按该键2秒以上,可将程序存储在当前程序号中.此功能只在原程序未运行的情况下有效,否则系统提示"运行中,禁止操作".
 Na strani [Programiranje] ali [Datoteka] držite to tipko več kot 2 sekundi, da shranite program pod trenutno številko programa. Ta funkcija je na voljo samo, ko se izvirni program ne izvaja. V nasprotnem primeru bo sistem prikazal "Izvaja se, operacije niso dovoljene."
此按键有3种功能:
Ta gumb ima tri funkcije:
V načinu numeričnega vnosa s pritiskom te tipke izbrišete prejšnje vnesene podatke.
Prikaže se pogovorno okno. Pritisnite to tipko, da ga zaprete.
 Na strani [Programiranje] je izbrana številka. Pritisnite to tipko, da počistite izbrane podatke v prazno.
在【编程】页,此按键可将当前数据直接输入到程序对应光标中,节省输入程序的时间.
Opis gumba plošče
Na nadzorni plošči sta dva gumba in ročno kolo.
Gumb za zaustavitev v sili:
Rdeči gumb{0}}v obliki gobe je gumb za zaustavitev v sili, ki ga lahko pritisnete, da ustavite stroj v primeru nepričakovanih situacij med obdelavo ali ponastavitvijo.
Testni gumb:
V preskusnem načinu vrtenje gumba v smeri urinega kazalca poveča hitrost obdelave, medtem ko jo v nasprotni smeri urinega kazalca zmanjša do zaustavitve. Ko je ustavljen, vrtenje ročnega kolesa nadzira hitrost programa.
Ročno kolo:
V "načinu ročnega kolesa" vrtenje ročnega kolesa povzroči premikanje ustrezne gredi, kar omogoča eno{0}}ročno delovanje. V "Testnem načinu", ko je razmerje hitrosti nastavljeno na 0, vrtenje ročnega kolesa omogoča več{3}}osno povezovanje za ročno obdelavo vzmeti.
Operacijski vmesnik in opis vira
1.2 Stran za programiranje


Opis vira:
1)Številka: Označuje trenutno številko vrstice programa. Če je prazna, je vrstica neveljavna.
2) Navodilo: Navodilo, ki ga uporablja program v trenutni vrstici.
3) Začetni kot:
a,Standardni ukaz označuje začetni kot osi X-.
b, Številka vrstice, na katero želite skočiti.
c,Predstavlja število ponovitev ukaza.
d, Navodilo za zakasnitev označuje čas zakasnitve.
4) Končni kot: nastavitev končnega kota osi X-.
5) Navijanje: nastavite število obratov in stopnjo.
6)Os Z-: konfiguracija gibanja osi Z-, v mm.
7)A-os: A-konfiguracija gibanja osi, v mm
8)B-os: konfiguracija gibanja B-osi, v mm
9)Razmerje hitrosti: nastavi relativno hitrost za eno-delovanje. Privzeta vrednost je 100 z razponom od 0 do 600.
10)Cilinder: Trenutna konfiguracija delovanja cilindra.
11) Sonda: Konfiguracija številke sonde trenutne vrstice.
12) Zakasnitev: Izvedite naslednjo vrstico, ko se trenutna vrstica zaključi.
13) Vnesite sondo. Za dostop do te strani pritisnite desni gumb v smeri v vrstici za programiranje jeklenk.
14) Nastavitve sonde: največje število napak sonde (nastavitev na 0 ne upošteva napak sonde).
15) Napaka sonde: Preštejte število napak sonde. Ko število napak doseže nastavljeni prag, prikažite opozorilo 'Probe Failure'.
16) Nastavitev proizvodnje: nastavite ciljno proizvodnjo izdelka (nastavitev na 0 pomeni, da se število proizvodnje ne upošteva).
17) Štetje: Štetje izdelkov je končano. Ko je ciljna količina dosežena, se ustvari opozorilo »Število doseženo«.
18) Razmerje: trenutno razmerje hitrosti v testnem načinu v razponu od 0 % do 100 %.
19) Preostali čas: Čas, potreben za ustvarjanje nastavljenega ciljnega izhoda pri trenutni hitrosti.
20) Indikator cilindra sonde: Ustrezna indikatorska lučka bo zasvetila, ko je sonda vstavljena ali je valj izpuščen.
21) Številka vrstice: trenutna številka vrstice programa
22) Številka gradiva: Trenutni program je številka strani za shranjevanje datoteke
1.4 Stran za shranjevanje datotek
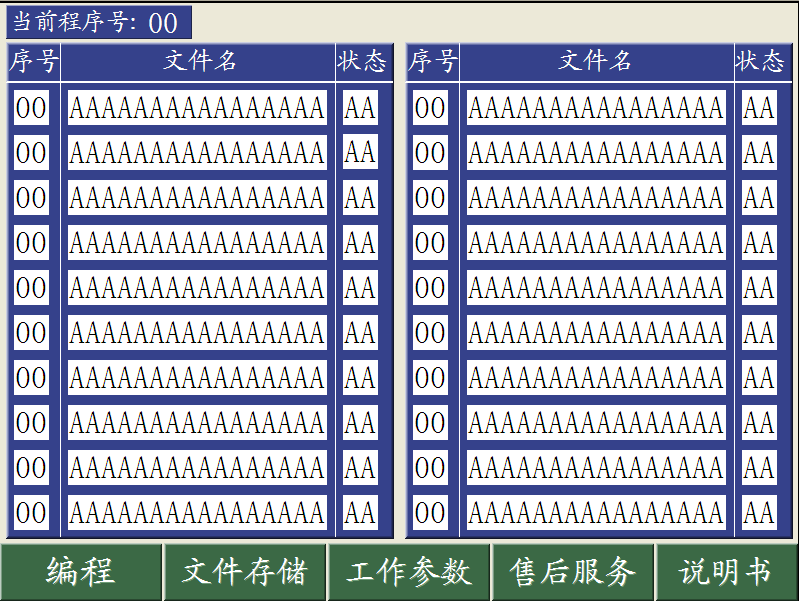
Opis vira:
Shranite lahko do 60 datotek in se pomikate med njimi z uporabo gumbov »Prejšnja/naslednja«.
Številka trenutnega programa: številka datoteke za shranjevanje programa, ki se kliče na strani [Programiranje].
Številka: Prikaže se številka datoteke.
Ime datoteke: identifikator uporabnikovih shranjenih podatkov.
Stanje: trenutno stanje datoteke. »OK« pomeni, da so shranjeni podatki veljavni, prazno pa pomeni, da ni veljavnih podatkov.
Za branje izberite datoteko in pritisnite gumb Preberi.
Za shranjevanje izberite datoteko, do katere želite dostopati, in držite gumb »Shrani« več kot 2 sekundi.
1.5 Stran z delovnimi parametri

Opis vira:
Opis pomožnega cilindra: Na voljo je 11 cilindrov, ki podpirajo 8 kotnih vhodov. Isti valj je mogoče ponovno uporabiti ali pa za isti kot uporabiti različne valje.
Številka cilindra: Nastavite na 1–11. Če se ne uporablja, nastavite na 0.
Začetni kot: Vnesite razpon od -360,0 stopinj do 360,0 stopinj.
Končni kot: razpon od 360,0 stopinj do 360,0 stopinj.
Pomožni valj: Samo ko je pomožni valj aktiviran, začne veljati 8 nizov parametrov v tabeli.
Zadrževanje cilindra: valj ostane odprt, ko je končan en sam izdelek, ko ni sonde.
Opis podajalnika nitke: Aktivacija podajalnika nitke omogočena
Gumb stikala za podajanje žice: Ko je v načinu zaklepanja, s pritiskom na ta gumb aktivirate funkcijo samodejnega podajanja žice podajalnika žice.
Prisilno podajanje: Pritisnite ta gumb, da podajalniku omogočite podajanje žice s kompenzacijsko hitrostjo brez pogojev.
Stikalo za zaznavanje pretrganega kabla: omogoči ali onemogoči zaznavanje pretrganega kabla.
Stikalo za zaznavanje sledenja: zazna funkcijo sledenja.
Inverzija osi Y-: izberite, ali želite dovoliti inverzijo ročnega kolesa osi Y-.
Hitrost podajanja: nastavite hitrost samodejnega podajanja. Ko je stroj v neprekinjenem gibanju, je hitrost
bo samodejno prilagojen glede na hitrost proizvodnje v "načinu samodejnega nadzora hitrosti", da se doseže samodejni nadzor funkcije podajalnega okvirja.
Hitrost kompenzacije: nastavite hitrost kompenzacijskega podajanja.
Samodejna/ročna nastavitev hitrosti: izberite samodejno ali ročno nastavitev hitrosti. Ko je izbran samodejni način, se hitrost podajanja samodejno prilagodi hitrosti proizvodnje.
Hitrost dovodne linije; pri ročnem prilagajanju hitrosti ročno regulirajte hitrost dovodnega voda, da ustreza zahtevam proizvodnje.
Samodejno pospeševanje (pojemek): enkrat pritisnite to tipko, da povečate (zmanjšate) hitrost podajanja za 1; držite tipko za stalno povečevanje (zmanjševanje) hitrosti podajanja.
Kompenzacijski pospešek (pojemek): Enkratni pritisk na to tipko poveča (zmanjša) hitrost podajanja za 1; stalno držanje tipke povečuje (zmanjšuje) hitrost podajanja.
Zaznavanje varnostnih vrat: omogočite funkcijo zaznavanja varnostnih vrat.
1.6 stran IO
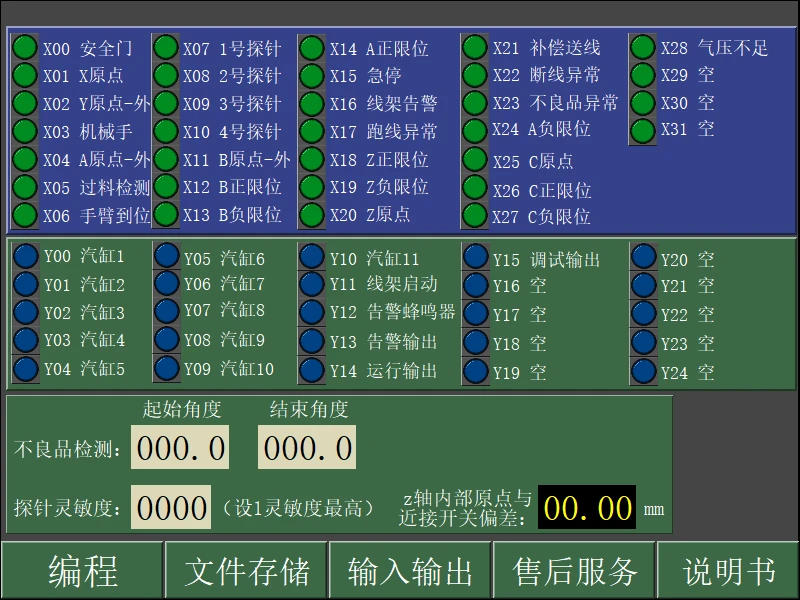
Opis vira:
Lučka stanja IO: Vklopljena označuje vhod/izhod signala.
Zaznavanje okvarjenega izdelka: Stroj bo identificiral okvarjene predmete v območju od začetnega kota do končnega kota.
Občutljivost sonde: nastavite občutljivost sonde, pri čemer je 1 najvišja občutljivost.
Občutljivost sonde: Ko izdelek zahteva visoko občutljivost sonde, uporabite sondo št. 1 ali št. 2. Če se alarm "prezgodnji kontakt sonde" pogosto pojavlja, uporabite sondo št. 3 ali št. 4.
Stran za nadgradnjo sistema

Koraki nadgradnje:
Kopirajte datoteke za nadgradnjo na pogon USB (Opomba: Ne ustvarjajte novih map; samo kopirajte jih neposredno na pogon USB).
Vstavite bliskovni pogon USB v vrata USB zaslona.
Kliknite "Išči glavne sistemske datoteke" ali "Išči grafične datoteke", da poiščete datoteke za nadgradnjo.
Kliknite gumb »Naloži« na desni strani datoteke, ki jo želite nadgraditi.
Ko se vrstica napredka nalaganja konča, se prikaže sporočilo "Nalaganje končano", kar pomeni, da je nadgradnja končana.
Izklopite in znova zaženite, da uporabite najnovejši program.
Koraki za varnostno kopiranje podatkov:
Pogon USB vstavite v vrata USB zaslona.
Kliknite 'Izvozi parametre kalupa', da shranite vse shranjene programske imenike na pogon USB.
Izvoz je končan, ko se naloži vrstica napredka.
Koraki za uporabo funkcije 'Izvoz sistemskih parametrov' so enaki kot zgoraj.
Koraki uvoza podatkov:
Vstavite bliskovni pogon USB v vrata USB zaslona.
Kliknite "Uvozi parametre kalupa", da poiščete uvozne datoteke.
Ko izberete ustrezno datoteko, kliknite 'Naloži', da uvozite ustvarjeno datoteko v krmilnik.
Koraki za uporabo funkcije za uvoz sistemskih parametrov so enaki kot zgoraj.
Opis navodil in primer
Opis navodil
Navodila:
|
poučevati |
parameter |
pojasni |
|
S ali prazno |
nimajo |
Izvedite standardna navodila na podlagi podatkov programa X/Y/Z |
|
J |
številka vrstice |
Navodilo za skok sonde: Če sonda v prejšnji vrstici ne uspe, program skoči na podano vrstico; drugače nadaljuje neposredno v naslednjo vrstico. |
|
G |
številka vrstice |
Navodilo za absolutni skok, program skoči neposredno v podano vrstico za izvedbo |
|
L |
število ponovitev |
Ponovite ukaz za začetek in ga uporabite z ukazom za ponovitev konca N |
|
N |
nimajo |
Ponovite končno navodilo |
|
W |
čas |
Navodilo za zakasnitev (enota: 0,01 sekunde). Izvedite naslednjo vrstico po določenem času zakasnitve. |
|
E |
nimajo |
končna direktiva |
|
M |
nimajo |
Manipulator čaka na ukaze. Program se na tej vrstici ustavi in čaka na signal manipulatorja. Ko prispe signal, se nadaljuje z izvajanjem. |
Primer postopka 1
|
številko naročila |
poučevati |
Začetni kot |
Končni kot |
Sprostite se |
Z-os (odprta) |
prestavno razmerje |
zračni valj |
sonda |
z zamudo |
|
0 |
20 |
60 |
1.08 |
1 |
|||||
|
1 |
60 |
100 |
5 |
10.03 |
60 |
1 |
|||
|
2 |
100 |
110 |
-0.01 |
||||||
|
3 |
110 |
130 |
2 |
||||||
|
4 |
130 |
180 |
10 |
20 |
50 |
||||
|
5 |
180 |
220 |
-2 |
||||||
|
6 |
220 |
300 |
1 |
-2 |
|||||
|
7 |
300 |
330 |
-1 |
||||||
|
8 |
E |
pojasni:
0: Os X- se premakne v položaj 20-stopinj s privzeto hitrostjo. Nato se os X-zasuče od 20 stopinj do 60 stopinj, medtem ko os Y- premakne kabel za 80 stopinj v enem polnem zasuku, os Z pa se premakne naprej za 1 mm.
1: Med izvajanjem sistem najprej aktivira valj 1, pri čemer se os X- vrti od 60 stopinj do 100 stopinj pri 60 % svoje privzete hitrosti, medtem ko os Y- premakne tuljavo za 5 obratov, os Z- pa se premakne naprej za 10,03 mm.
2: Os X- se zavrti od 100 stopinj do 110 stopinj s privzeto hitrostjo, medtem ko se os Y- zavrti za 10 stopinj v nasprotno smer.
3: Med to operacijo se najprej aktivira valj št. 2, pri čemer se os X- zavrti za 130 stopinj pri privzeti hitrosti.
4: Os X- se zavrti od 130 do 180 stopinj pri 50 % privzete hitrosti, medtem ko os Y- premakne tuljavo za 10 obratov, os Z- pa se premakne naprej za 20 mm.
5: Med to operacijo je valj št. 2 najprej deaktiviran, os X- pa se zavrti za 220 stopinj s privzeto hitrostjo.
6: Os X-se zavrti od 220 stopinj do 300 stopinj pri privzeti hitrosti, medtem ko os Y- premakne kabel naprej za en polni obrat, os Z- pa se premakne nazaj za 2 mm.
7: Med to operacijo je valj št. 1 najprej deaktiviran, os X- pa se zavrti za 330 stopinj s privzeto hitrostjo.
8: Zasukajte os X-v smeri urinega kazalca na 0 stopinj, medtem ko sinhronizirate os Y-in Z-os na ničelni položaj.
Primer postopka 2
|
številko naročila |
poučevati |
Začetni kot |
Končni kot |
Sprostite se |
Z-os (odprta) |
prestavno razmerje |
zračni valj |
sonda |
z zamudo |
|
0 |
20 |
60 |
0.3 |
3 |
1 |
1 |
|||
|
1 |
L |
5 |
|||||||
|
2 |
60 |
130 |
2 |
||||||
|
3 |
130 |
180 |
10 |
20 |
50 |
0.5 |
|||
|
5 |
N |
||||||||
|
6 |
300 |
330 |
-2 |
||||||
|
7 |
180 |
220 |
|||||||
|
8 |
E |
pojasni:
0: Os X- se premakne v položaj 20-stopinj s privzeto hitrostjo, medtem ko je aktiviran valj št. 1. Nato se os X-obrne od 20 do 60 stopinj, pri čemer os Y-hkratno premakne tuljavo za 300 stopinj in os Z premakne naprej za 3 mm, medtem ko zazna sondo št. 1. Lahko pride do dveh scenarijev: a) Če je sonda zaznana, se valj št. 1 takoj zapre in trenutna operacija se konča; b) Če sonda ni zaznana, se valj št. 1 zapre po zaključku trenutne operacije.
1: Nastavite zastavico za začetek zanke in nastavite štetje zank na 5
2.3: a) Open cylinder 2 and rotate the X-axis to 130 degrees at default speed; b) Rotate the X-axis from 130 degrees to 180 degrees at 50% of the default speed while the Y-axis simultaneously winds the cable 10 turns in the forward direction and the Z-axis moves forward 20mm; c) Pause for 0.5 seconds. The program executes the sequence a->b->c->a->b->c in zapusti zanko po zaključku 5 ciklov.
4: Nastavite zastavico za konec zanke.
5: Med to operacijo je valj št. 2 najprej deaktiviran, os X- pa se zavrti za 330 stopinj s privzeto hitrostjo.
6: Os X- se zavrti od 180 stopinj do 220 stopinj s privzeto hitrostjo, medtem ko se os Y- obrne na nič, os Z- pa se vrne v izhodišče.
7: Končna črta: Zasukajte os X-naprej na 0 stopinj in hkrati ponastavite os Y-in Z-na položaj nič.
3 Eelektrični priključek
Diagram distribucije 5014A/4006E


Dodatek A: Analiza pogostih vzrokov
1) Ko je krmilnik vklopljen, programa ni mogoče zagnati, sliši se le najvišji zvok, na zaslonu pa ni prikaza.
Zagonska datoteka sistema je morda poškodovana. Kontaktirajte dobavitelja.
2) Če krmilnik po zagonu oddaja neprekinjen pisk, lahko pomeni resno napako pri zagonu sistema. V tem primeru se takoj obrnite na dobavitelja.
3) Sistem se je zagnal, vendar se nekatere ali vse tipke ne odzivajo. Nato lahko dostopate do preskusnega vmesnika V/I, da preverite vsak ključ posebej. Če preizkus ne uspe, ima tipkovnica morda napačno razporeditev tipk. Za pomoč se obrnite na dobavitelja.
4) Sistem se je zagnal, vendar se na zaslonu večkrat prikaže X alarm ali Y alarm, medtem ko servo gonilnik ne prikaže alarma. V tem primeru prilagodite logiko alarmnega izhoda servo parametrov. Preverite servo gonilnik, da preverite, ali je njegovo vnaprej nastavljeno alarmno izhodno logiko mogoče obrniti. Če je tako, spremenite parameter; drugače nadaljujte z nastavitvami sistemskih parametrov, da prilagodite logiko alarma.
5) Ko se sistem zažene, se ročno vrtenje vsake osi premakne samo v eno smer, medtem ko druga os vibrira hkrati. V tem primeru ponastavite parametre servo pogona na impulzni + smerni način.
6) Po zagonu sistema ročno premikanje osi deluje normalno, vendar se obdelava ne more začeti. Najprej preverite, ali je nastavitev na ničlo pravilna. Drugič, preglejte, ali so žice pretrgane. Za podajalnike žice, ki nimajo signalov za prekinitev žice, -kratko povežite vhod za prekinitev žice (ker je to normalno zaprt kontakt). Poleg tega preverite, ali predelana količina presega cilj. Če je tako, je začetek obdelave prepovedan.
7) Sistem se normalno zažene, vendar se ob pritisku na gumb za ponastavitev ne odzove. Preverite, ali je izbrana os podajalna os, saj podajalne osi ni mogoče ponastaviti.
8) Sistem se normalno zažene. Če pritisnete gumb za ponastavitev, se takoj prikaže napaka ponastavitve. Preverite, ali je pritisnjen gumb za zaustavitev v sili. Če se napaka pri ponastavitvi po določenem času ponovi, preglejte izvorno stikalo, da preverite vhodni signal.
9) Cilinder se ne iztegne. Prepričajte se, da delovni tok ne presega 500 mA.
10) Sonda nenehno odpoveduje. Prepričajte se, da je nastavitev zakasnitve sonde dovolj dolga in potrdite, da ima naprava skupno podlago s sistemom krmilnika.
11) Ko se sistem zažene, se sproži alarm (podaljšan zvok krmilnika). To lahko pomeni, da je količina proizvodnje vzmeti presegla vnaprej nastavljen cilj. Če želite odpraviti to težavo, pritisnite gumb »Ponastavi štetje«, da počistite trenutno štetje, ali premaknite kazalec na nastavitev ciljne količine, da jo ponastavite.
12>Po-vklopu krmilnik ne ustvarja impulzov, medtem ko motor deluje. Preverite ožičenje, preverite ozemljitveno povezavo in prilagodite parametre servo filtra.
Previdnostni ukrepi in vzdrževanje krmilnika
1. Varnostni ukrepi:
① Strogo je prepovedano na kakršen koli način udariti ali trčiti ob vrh motorja ali računalniški zaslon.
②. Pred vklopom preverite, ali je napajanje pravilno.
③. Namažite vrtljive in drsne dele z motornim oljem.
④. Strogo je prepovedano, da kakršni koli deli telesa (oblačila, ostanki blaga) ali orodje pridejo v stik z vrtljivimi deli stroja.
II. Koraki za prilagajanje stroja:
①. Potrdite obliko izdelka in pripravite zahtevano šobo in šobo za prehod žice v skladu s specifikacijami.
② Vklopite. Ko je zaslon aktiviran, v enojni, Z-osi ali ročnem načinu nežno zavrtite ročno kolo, da dvignete Z-os v višji položaj, nato pritisnite gumb za ponastavitev. Počakajte, da se naprava samodejno ponastavi, preden nadaljujete z naslednjim korakom.
③, napeljite žico, prilagodite višino trikotnika za stiskanje žice in sredinski odmik med sedežem utora žice ter premerom in smerjo navijanja žice ter namestite šobo.
④. Izberite ustrezno drsno tabelo glede na zaporedje oblikovanja izdelka, konfigurirajte oblikovalno orodje in uredite program (za način programiranja glejte razdelek za urejanje programa).
⑤. Za drugo nogo izberite ustrezno oblikovalno šablono glede na njeno obliko.
⑥. Za prvo nogo izberite ustrezno oblikovalno šablono glede na njeno obliko.
3-valjna nastavitev:
①. Ko je šoba ponastavljena na ničelni položaj, podajalnik žice zaključi svoje podajanje. Ko se šoba začne vrteti, valj za stiskanje žice takoj umakne (dvigne) tuljavo po navitju, nato pa jo takoj spusti (naslednji čas valja se določi glede na obliko dela).
4. Nadzor temperature peči za kositer:
① Temperatura peči za svinec-kositer je na splošno nadzorovana na 280 stopinj ±10 stopinj.
②. Temperatura peči za kositer brez svinca je na splošno nadzorovana pri 310 stopinj ±10 stopinj.
3. Način programiranja klica valja:
1. Oštevilčenje valjev sledi zaporedju od leve-proti-desni, kjer 1 označuje odprt valj in -1 označuje zaprt valj.
2. Zaporedje je 1, 2, 3, 4, 5. -1, -2, -3, -4, -5.
3. Prvi valj je cilinder za dovajanje žice, drugi je cilinder za stiskanje žice, tretji je cilinder za globino snemanja, četrti je cilinder za dolžino odstranjevanja in peti je cilinder za pihanje kože.
4. Zamenjava položaja obeh zračnih cevi na izmenjevalnem valju lahko spremeni način programiranja cilindra: 1 postane -1 in -1 postane 1.
5. Pred in po urejanju programa v načinu samodejnega izklopa ali ponastavitve: Pritisnite tipko cilindra-, ko se prižge indikatorska lučka, nato zaporedno pritisnite 1, 2, 3, 4, 5, da opazujete položaj vsakega cilindra.
Matters potrebujejo pozornost
Varnostni vidiki:
1. Ne odpirajte ohišja brez dovoljenja.
2. Če krmilnika dlje časa ne uporabljate, odklopite napajanje.
3. Posebno pozornost je treba posvetiti preprečevanju vstopa prahu in železovega prahu v krmilno komoro.
4. Med transportom ravnajte previdno, da ne poškodujete krmilnika.
Varnostni ukrepi za pravilno uporabo;
Nepravilna uporaba lahko povzroči okvaro, v najslabšem primeru pa lahko celo poškoduje krmilnik.
Zato upoštevajte naslednje previdnostne ukrepe za pravilno uporabo krmilne naprave.
1. Preverite, ali priključeni napajalnik ustreza specifikacijam, da preprečite pregorevanje krmilnika.
2. Temperatura okolice močno vpliva na življenjsko dobo krmilnika. Če je temperatura mesta obdelave previsoka, je treba izvesti namestitev.
Hladilni ventilator. Krmilnik podpira delovno temperaturno območje od 0 stopinj do 60 stopinj.
3. Izogibajte se uporabi v okoljih z visoko temperaturo, vlago, prahom ali jedkimi plini.
4. Na območjih z močnimi vibracijami je treba namestiti gumijaste blazinice za blaženje.
Mvzdrževanje
Previdnostni ukrepi za vzdrževanje in pregled
1. Pred vzdrževanjem in popravilom krmilnika je treba najprej odklopiti napajanje glavnega tokokroga.
2. Upravljavec mora osebno preveriti, ali je napajanje odklopljeno, da prepreči nesreče.
Preverite predmete in cikle
V standardnih delovnih pogojih (okoljski parametri: dnevna povprečna temperatura 30 stopinj, 80-odstotna stopnja obremenitve, 12-urno dnevno delovanje) izvajajte rutinske preglede in občasne preglede, kot je določeno spodaj.
Vzdrževanje mehanskih delov
1. Dnevno vzdrževanje:
①. Pred dnevnim zagonom preverite, ali vsi deli stroja normalno delujejo. Površino očistite s plinsko pištolo, obrišite drsne dele in namažite z mazalnim oljem.
②. Pri čiščenju opreme se izogibajte usmerjanju zračne pištole na površino spajke ali posodo za talilo, da preprečite poškodbe zaradi brizganja staljene spajke ali talila ter opekline dihalnih poti.
③. Pravočasno očistite in reciklirajte kositrno žlindro in ostanke talila.
II. Redno vzdrževanje:
①. Vsake tri mesece s pištolo za mast nanesite mast na območje šob za mast, pri čemer zagotovite, da mast čisto izteče iz reže.
②. Merilnike in barometre za nadzor temperature je treba kalibrirati vsako leto, medtem ko je za mehanske komponente potrebno pol-letno vzdrževanje. Vse nepravilnosti je treba odpraviti s proaktivnim vzdrževanjem.
③. Če stroja dlje časa ne uporabljate, je treba površino temeljito očistiti, namazati in oviti z nepremočljivo gumijasto krpo, da preprečite vdor vlage in površinsko onesnaženje s prahom.
Priljubljena oznake: stroj za navijanje ploščate žice, Kitajska, dobavitelji, proizvajalci, tovarna, cena, izdelano na Kitajskem
Morda vam bo všeč tudi


